
پیشرو ابزار صنعت آذربایجان
0

۲۱ خرداد ۱۴۰۵
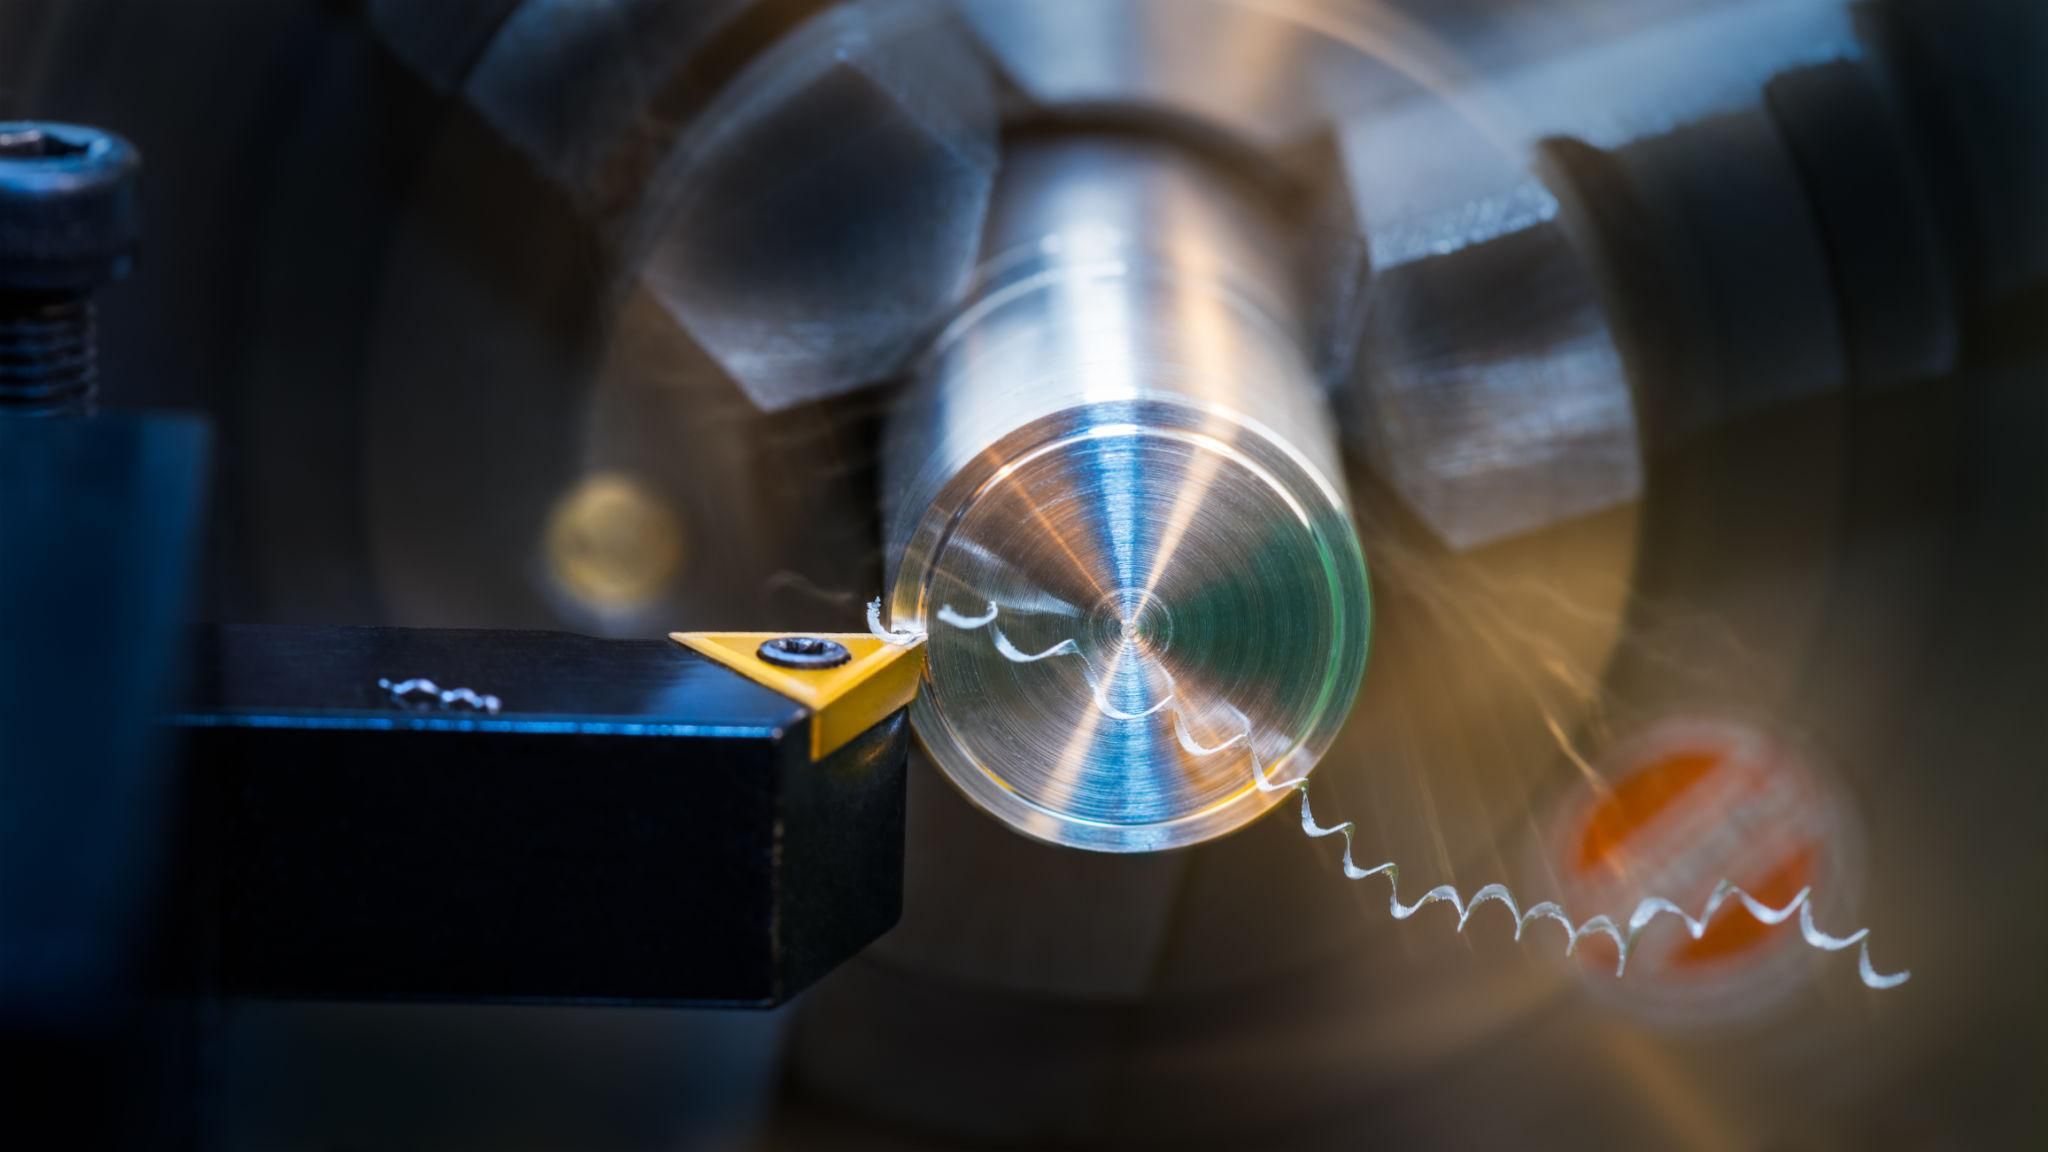
تیغچه تراشکاری از چه چیزی ساخته شده؟
قبل از هر چیز باید بدانید تیغچه تراشکاری شما از چه ماده اولیهای ساخته شده است. رایجترین ماده، کارباید (Carbide) است. کارباید ترکیبی از ذرات کاربید تنگستن و یک ماده چسباننده (معمولاً کبالت) است که پخته میشود تا قطعهای بسیار سخت و مقاوم به دست آید.
مزایای کارباید:
سختی بسیار بالا (حدود ۹۰ تا ۹۵ HRA)
مقاومت به حرارت تا ۱۰۰۰ درجه سانتیگراد
عمر ابزار طولانی
نکته مهم: تیغچههای کارباید خام بدون پوشش هم وجود دارند، اما در تراشکاری فولاد، تقریباً همیشه از تیغچههای با پوشش (Coated) استفاده میشود. پوششها وظیفه کاهش اصطکاک، افزایش مقاومت حرارتی و افزایش عمر ابزار را بر عهده دارند.

انواع پوشش و کاربرد آنها در فولاد
مهمترین تصمیم در انتخاب تیغچه تراشکاری برای فولاد، انتخاب نوع پوشش است. چهار نوع پوشش رایج وجود دارد:
۱. پوشش CVD (Chemical Vapor Deposition)
این پوشش با فرآیند شیمیایی بخار روی تیغه نشست میکند. لایه ضخیمتری نسبت به PVD دارد و بسیار مقاوم در برابر سایش است.
مناسب برای: تراشکاری فولاد با سرعت بالا
نقطه قوت: مقاومت سایشی عالی
نقطه ضعف: لبه تیغه کمی تیزتر از PVD است (مناسب برای باربرداری سنگین نه پرداخت کاری)
"بهترین گزینه برای تراشکاری خشن فولادهای کربنی و آلیاژی با سرعت بالا"
۲. پوشش PVD (Physical Vapor Deposition)
این پوشش با فرآیند فیزیکی بخار ایجاد میشود. لبه تیغچه بسیار تیزتر از CVD است و اصطکاک کمتری دارد.
مناسب برای: فولادهای نرم و ضدزنگ
نقطه قوت: لبه تیز، مناسب برای پرداخت کاری
نقطه ضعف: مقاومت حرارتی کمتر از CVD
"بهترین گزینه برای تراشکاری پرداخت (Finishing) فولادهای نرم و استیل"
۳. پوشش PVD(H) – نسخه سنگین
نسخه بهبودیافته PVD است که برای باربرداری سنگین طراحی شده.
مناسب برای: تراشکاری نیمهخشن تا سنگین
نقطه قوت: تعادل بین تیزی لبه و مقاومت سایشی
"بهترین گزینه برای تراشکاری عمومی فولاد (هم خشن و هم نیمهخشن)"
۴. پوشش PVD(S) – نسخه ضربهگیر
مقاومترین پوشش در برابر ضربه و بارهای ناگهانی. این پوشش بیشترین عمق برش و پیشروی را تحمل میکند.
مناسب برای: تراشکاری بسیار خشن (Roughing) و شرایط سخت
نقطه قوت: بیشترین مقاومت در برابر ضربه و ترکخوردگی
"بهترین گزینه برای تراشکاری خشن فولادهای با سختی بالا و عملیات با بار ناگهانی"

انتخاب بر اساس نوع فولاد
هر نوع فولاد رفتار برشی متفاوتی دارد. بیایید انواع فولاد را دستهبندی کنیم و ببینیم هر کدام به چه تیغچهای نیاز دارند:
۱. فولاد ساده کربنی (مثل St37، St50، CK45)
این فولادها نرمترین نوع هستند و براده پیوسته و بلندی تولید میکنند.
نوع عملیات | پوشش پیشنهادی | نکته |
|---|---|---|
خشنتراشی | PVD(H) یا CVD | عمق برش بالا، براده بلند نگران نباشید |
پرداخت کاری | PVD | لبه تیز برای سطح صاف |
۲. فولاد آلیاژی (مثل 4340، 4140، 8620)
این فولادها سختتر از نوع ساده هستند و مقاومت برشی بالاتری دارند.
نوع عملیات | پوشش پیشنهادی | نکته |
|---|---|---|
خشنتراشی | PVD(S) | مقاومت در برابر ضربه مهم است |
نیمهخشن | PVD(H) | تعادل خوب بین تیزی و مقاومت |
پرداخت کاری | CVD | سرعت بالا، براده کوتاهتر |
۳. فولاد ابزار (مثل 1.2510، 1.2379، 1.2080)
این فولادها بسیار سخت هستند (تا ۶۵ HRC) و فقط با ابزار مخصوص قابل تراشکاری هستند.
نوع عملیات | پوشش پیشنهادی | نکته |
|---|---|---|
خشنتراشی | PVD(S) | حتماً از خنککاری قوی استفاده کنید |
پرداخت کاری | PVD(H) | سرعت برش را کم کنید |
۴. فولاد ضدزنگ (Stainless Steel – مثل 304، 316، 420)
استیل خاصیت چسبندگی بالایی به ابزار دارد و براده آن سختشونده است.
نوع عملیات | پوشش پیشنهادی | نکته |
|---|---|---|
هر نوع عملیات | PVD یا PVD(H) | لبه تیز بسیار مهم است. از CVD استفاده نکنید |
نکته: CVD برای استیل مناسب نیست – لبه کند باعث کارسختی و حرارت زیاد میشود.

انتخاب هندسه شکستن چیپ (Chipbreaker)
هندسه شکستن چیپ روی تیغچه تعیین میکند که براده چگونه شکسته شود و به کدام سمت هدایت گردد. برای فولادهای مختلف، هندسههای متفاوتی پیشنهاد میشود:
هندسه | کاربرد | نوع براده |
|---|---|---|
GM | نیمهخشنکاری عمومی فولاد | براده متوسط |
GP | پرداخت کاری فولاد | براده ریز و پراکنده |
GH | خشنتراشی سنگین فولاد | براده ضخیم و شکسته |
MS | فولاد ضدزنگ | براده کنترل شده برای جلوگیری از چسبندگی |
انتخاب سایز تیغه (ابعاد)
سایز تیغه بر اساس قدرت دستگاه شما انتخاب میشود:
سایز تیغه | توان دستگاه پیشنهادی | کاربرد |
|---|---|---|
06 (مثل CCMT 0602) | تا ۵ اسب | قطعات کوچک، پرداخت کاری |
09 (مثل CCMT 09T3) | ۵ تا ۱۰ اسب | قطعات متوسط، عمومی |
12 (مثل CNMG 1204) | ۱۰ تا ۲۰ اسب | قطعات بزرگ، خشنتراشی |
16 (مثل CNMG 1606) | بالای ۲۰ اسب | خشنتراشی سنگین |
جدول جمعبندی سریع انتخاب تیغه برای فولاد
نوع فولاد | خشنتراشی | نیمهخشن | پرداخت کاری |
|---|---|---|---|
فولاد ساده کربنی | PVD(H) | PVD(H) | PVD |
فولاد آلیاژی | PVD(S) | PVD(H) | CVD |
فولاد ابزار (زیر ۴۵ HRC) | PVD(S) | PVD(S) | PVD(H) |
فولاد ضدزنگ | PVD | PVD | PVD(H) |
۵ اشتباه رایج در انتخاب تیغه تراشکاری
۱. استفاده از CVD برای استیل
پوشش CVD لبه کندی دارد و در استیل باعث چسبندگی و حرارت زیاد میشود.
۲. استفاده از تیغه پرداخت (Finishing) برای خشنتراشی
تیغچههای پرداخت هندسه ضعیفی برای باربرداری سنگین دارند و سریع میشکنند.
۳. نادیده گرفتن قدرت دستگاه
بستن تیغچه سایز ۱۶ روی یک تراش ۵ اسب، هیچ فایدهای ندارد. دستگاه توان باربرداری را ندارد.
۴. استفاده از تیغه بیکیفیت برای فولادهای سخت
در فولادهای بالای ۴۰ HRC، تیغه ارزان دوام نمیآورد. حتماً از برند معتبر و پوشش مناسب استفاده کنید.
۵. عدم تطابق هندسه شکستن چیپ با نوع براده
اگر براده بلند و رشتهای میشود، یعنی هندسه شکستن چیپ شما نامناسب است.

جمعبندی نهایی
انتخاب تیغچه تراشکاری مناسب برای فولاد کار دشواری نیست اگر اصول زیر را رعایت کنید:
نوع فولاد را بشناسید – ساده، آلیاژی، ابزار یا ضدزنگ؟
نوع عملیات را مشخص کنید – خشن، نیمهخشن یا پرداخت؟
پوشش مناسب را انتخاب کنید – CVD برای سرعت بالا و سایش، PVD برای لبه تیز و استیل، PVD(S) برای ضربه و بار سنگین
هندسه شکستن چیپ را متناسب با براده انتخاب کنید
سایز تیغه را با قدرت دستگاه هماهنگ کنید
اگر این پنج قدم را درست بردارید، نه تنها کیفیت کار شما افزایش مییابد، بلکه هزینه ابزار شما هم به طرز چشمگیری کاهش پیدا میکند.
سوالات متداول
س: آیا میتوان از یک تیغچه برای همه نوع فولاد استفاده کرد؟
خیر. هر فولاد رفتار برشی متفاوتی دارد. استفاده از تیغچه نامناسب باعث کاهش عمر ابزار و کیفیت سطح میشود.
س: فرق CNMG با CCMT چیست؟
حروف اول نشاندهنده شکل تیغچه است. CNMG الماسی شکل با زاویه ۸۰ درجه است و برای باربرداری سنگین مناسب است. CCMT هم الماسی ۸۰ درجه اما کوچکتر و برای کارهای دقیق.
س: چگونه بفهمیم تیغچه ما تمام شده است؟
علائم: صدای غیرعادی، لرزش، کیفیت سطح پایین، برادههای پودری به جای رشتهای، و افزایش نیروی برش.
نظرات
اولین نفری باشید که نظر میدهد
کامنت خود را ثبت کنید
ایمیل شما منتشر نخواهد شد.